
Pengenalan
Sambungan solder adalah antara elemen terkecil dan paling kritikal dalam produk elektronik — dan antara yang paling sukar untuk diperiksa. Sambungan yang tidak sejajar, tidak terikat sepenuhnya, atau dipanaskan secara tidak sekata boleh lulus pemeriksaan visual pantas dan masih gagal di lapangan. Bagi pengeluar yang menjalankan proses kimpalan automatik seperti penyolderan bar panas dan PGRS (penyolderan reflow panas denyut), soalan pemeriksaan bukanlah sama ada untuk memeriksa sambungan, tetapi bagaimana untuk memeriksanya dengan tepat, berulang, dan pada kelajuan pengeluaran.
Sistem pemeriksaan sambungan solder memberikan jawapan itu. Bergantung pada teknologi, ia boleh mengesahkan geometri sambungan, mengesan kecacatan dalaman tersembunyi, mengukur ketinggian solder, atau membimbing peralatan kimpalan itu sendiri untuk menyelaraskan dengan tepat dengan pad dan konduktor sebelum haba digunakan. Memilih sistem yang tepat memerlukan pemahaman tentang jenis kecacatan yang dihasilkan oleh proses anda serta keupayaan dan had setiap teknologi pemeriksaan.
Panduan ini membincangkan titik-titik masalah biasa yang mendorong pengeluar melabur dalam pemeriksaan sambungan solder, kecacatan yang dikesan oleh sistem ini, teknologi pemeriksaan utama yang tersedia, bagaimana pemeriksaan berintegrasi dengan proses penyolderan hot bar dan PGRS, serta kriteria yang paling penting apabila memilih sistem. Ia juga memperkenalkan bagaimana peralatan penyolderan berpandu visi Mijoint membina ketepatan penentuan kedudukan gred pemeriksaan terus ke dalam proses kimpalan.
Apakah Sistem Pemeriksaan Sambungan Solder?
Sistem pemeriksaan sambungan solder ialah sebarang gabungan perkakasan dan perisian yang menilai sambungan solder mengikut kriteria kualiti yang ditetapkan — secara automatik atau separa automatik — dan menghasilkan hasil yang boleh diambil tindakan oleh proses pengeluaran. Penilaian mungkin dilakukan sebelum kimpalan (mengesahkan konduktor dan pad berada di kedudukan yang betul), semasa kimpalan (memantau proses), atau selepas kimpalan (memeriksa sambungan siap).
Apa yang dikongsi oleh semua pendekatan pemeriksaan sendi solder ialah matlamatnya: menggantikan penilaian manusia yang subjektif dan mudah keletihan dengan pengukuran yang boleh diulang. Seorang pemeriksa terlatih boleh menilai beberapa sendi setiap minit dengan konsistensi menurun sepanjang satu syif; Sistem pemeriksaan menilai setiap sambungan pada setiap papan, kitaran demi kitaran, menggunakan kriteria yang sama setiap kali.
Yang penting, pemeriksaan bukan sahaja untuk menolak sendi yang rosak. Data pemeriksaan yang paling berharga dimasukkan kembali ke dalam proses itu sendiri — membetulkan penjajaran, menyebabkan drift terhenti, dan membolehkan peralatan kimpalan menyesuaikan diri dengan variasi bahagian sebenar sebelum kecacatan berlaku. Inilah prinsip di sebalik mesin penyolderan berpandu penglihatan, yang menggunakan penglihatan 3D untuk mencari pad dan konduktor serta melaraskan kedudukan kimpalan secara masa nyata.
Titik Kesakitan: Penyolderan Sejuk, Ruang Kosong, dan Pulangan Medan akibat Kecacatan Kimpalan
Sambungan Penyolderan Sejuk
Sambungan solder sejuk terbentuk apabila solder tidak mencapai suhu yang diperlukan untuk ikatan metalurgi yang betul. Secara visual, sendi mungkin kelihatan lengkap; Dari segi elektrik dan mekanikal, ia lemah. Sambungan sejuk menyebabkan sambungan berselang-seli yang lulus beberapa ujian fungsi dan gagal dalam ujian lain — salah satu mod kegagalan paling mengecewakan dalam pembuatan elektronik, kerana kecacatan itu tersembunyi di dalam sambungan yang kelihatan boleh diterima. Dalam proses hot bar dan PGRS, pemanasan tidak sekata di seluruh muka kimpalan adalah punca langsung: bahagian kawasan sambungan yang menerima haba yang tidak mencukupi tidak pernah mengalir semula sepenuhnya.
Kekosongan dan Kecacatan Dalaman
Void ialah rongga di dalam sambungan solder — gas terperangkap atau sisa fluks yang mengurangkan kawasan ikatan berkesan. Sambungan dengan voiding yang ketara mungkin kelihatan sempurna dari luar walaupun hanya membawa sebahagian kecil daripada kekuatan mekanikal dan elektrik yang dimaksudkan. Oleh kerana kecacatan itu adalah dalaman, pemeriksaan visual di peringkat permukaan tidak dapat mengesannya, dan kelemahan hanya terserlah di bawah tekanan mekanikal, kitaran haba, atau getaran di lapangan.
Pemulangan Lapangan dan Kos Waranti
Apabila kecacatan kimpalan terlepas kepada pelanggan, kosnya berganda. Produk yang dipulangkan mesti didiagnosis, dibaiki atau diganti, dan dihantar semula; Dalam aplikasi pusat data dan automotif, satu penyambung yang gagal boleh menurunkan peralatan yang jauh lebih bernilai daripada komponen itu sendiri. Kegagalan lapangan juga menjejaskan keyakinan pelanggan dan boleh mencetuskan audit atau semakan kelayakan. Pengilang yang menganalisis tuntutan jaminan sering menjejaki sebahagian besar pulangan kembali kepada proses penyolderan yang tidak mempunyai liputan pemeriksaan yang mencukupi — sebab itulah kawalan kualiti kimpalan patut dianggap sebagai pelaburan peringkat sistem dan bukannya perbelanjaan di peringkat stesen.
Kecacatan Biasa Sambungan Pateri dan Kaedah Pengesanan
Kecacatan sendi pateri terbahagi kepada kategori yang boleh dikenali, masing-masing dengan pendekatan pengesanan yang ciri:
- Ketidaksejajaran dan offset.Konduktor duduk sebahagian atau sepenuhnya dari padnya. Pengesanan: pengukuran kedudukan sebelum kimpalan — sistem penglihatan yang mengesan pad dan konduktor serta mengira penyimpangan — atau perbandingan visual selepas kimpalan dengan geometri sasaran.
- Penyolderan tidak mencukupi atau berlebihan.Penyolderan yang terlalu sedikit menyebabkan sendi menjadi lemah; terlalu banyak menyebabkan jambatan dan jalan pintas kepada konduktor bersebelahan. Pengesanan: pengukuran geometri sambungan siap, membandingkan kawasan solder, ketinggian, atau isipadu dengan spesifikasi.
- Sambungan sejuk dan aliran semula yang tidak lengkap.Solder itu tidak cair dan melekat sepenuhnya. Pengesanan: analisis tekstur permukaan dan geometri sendi, disokong oleh pemantauan proses suhu sebenar dan profil pemanasan semasa kimpalan.
- Ruang kosong dan rongga dalaman.Ruang tersembunyi di dalam sendi. Pengesanan: kaedah pemeriksaan dalaman seperti sinar-X, yang mengimej melalui sendi untuk mendedahkan rongga yang tidak dapat dilihat oleh pemeriksaan permukaan.
- Jembatan dan seluar pendek.Solder menyambungkan konduktor yang sepatutnya diasingkan. Pengesanan: ujian elektrik dan pemeriksaan visual/geometri ruang antara konduktor bersebelahan.
Dua kesimpulan praktikal berikut daripada senarai ini. Pertama, tiada satu kaedah pengesanan tunggal merangkumi setiap jenis kecacatan — kaedah geometri permukaan dan kaedah pengimejan dalaman menjawab soalan yang berbeza. Kedua, semakin awal jenis kecacatan dapat dikesan, semakin murah untuk ditangani: menangkap ketidaksejajaran sebelum kimpalan mengelakkan kecacatan sepenuhnya, manakala mencari kekosongan selepas kimpalan bermakna kerja semula atau besi buruk.
Teknologi Pemeriksaan: 2D AOI, 3D SPI, dan X-Ray
AOI 2D (Pemeriksaan Optik Automatik)
2D AOI menggunakan kamera dan pemprosesan imej untuk memeriksa sendi dari atas. Ia mengesahkan kehadiran, kedudukan, dan ciri visual — liputan solder, garis besar sendi, jambatan antara konduktor bersebelahan. Ia pantas dan sesuai untuk pemeriksaan volum tinggi ciri-ciri yang kelihatan di permukaan. Kekurangannya adalah kedalaman: imej 2D tidak dapat mengukur ketinggian solder atau mendedahkan apa-apa tentang struktur dalaman sambungan. Sambungan dengan rupa yang boleh diterima tetapi voiding tersembunyi akan melepasi AOI 2D.
Pemeriksaan 3D
Teknologi pemeriksaan 3D membina semula profil ketinggian kawasan sambungan, membolehkan pengukuran ketinggian solder, isipadu, dan koplanariti — ciri-ciri yang tidak kelihatan dalam imej rata. Prinsip pengukuran 3D yang sama juga menggerakkan aplikasi yang berbeza: daripada memeriksa sambungan selepas kimpalan, visi 3D mengesan pad dan konduktor sebelum kimpalan dan membimbing peralatan ke penjajaran yang betul. Dalam mesin pematerian PGRS berpandu penglihatan 3D Mijoint, penglihatan 3D meletakkan pad dan konduktor PCB, mengira penyimpangan kedudukan secara masa nyata, dan menghantar data ke sistem kawalan utama untuk kimpalan penjajaran adaptif — menjadikan pengukuran gred pemeriksaan sebagai pencegahan kecacatan.
Pemeriksaan Sinar-X
Imej pemeriksaan sinar-X melalui sambungan, mendedahkan struktur dalaman: ruang kosong, penyolderan di bawah komponen yang tidak mencukupi, dan jambatan tersembunyi. Ia adalah kaedah utama untuk kecacatan dalaman yang tidak dapat dikesan oleh mana-mana teknik permukaan. Pertukarannya adalah kos dan kadar pengeluaran — sistem sinar-X mewakili pelaburan yang besar dan biasanya memeriksa sampel atau sambungan berisiko tinggi tertentu berbanding setiap sambungan pada setiap papan. Ramai pengeluar menggunakan sinar-X untuk pengesahan proses dan pensampelan berkala sambil bergantung pada kaedah yang lebih pantas untuk pemeriksaan pengeluaran penuh.
Mengintegrasikan Pemeriksaan dengan Hot Bar dan Pematerian PGRS
Pematerian bar panas dan PGRS menghubungkan konduktor ke pad PCB menggunakan alat pengikat yang dipanaskan, dengan haba dikenakan di bawah tekanan dan masa yang terkawal. Proses ini memerlukan penjajaran ketat: bar mesti menyentuh keseluruhan kawasan kimpalan secara serentak, dan konduktor mesti duduk di atas pad dalam toleransi kedudukan yang kecil. Dua contoh peringkat peralatan menunjukkan bagaimana pemeriksaan berintegrasi dengan proses:
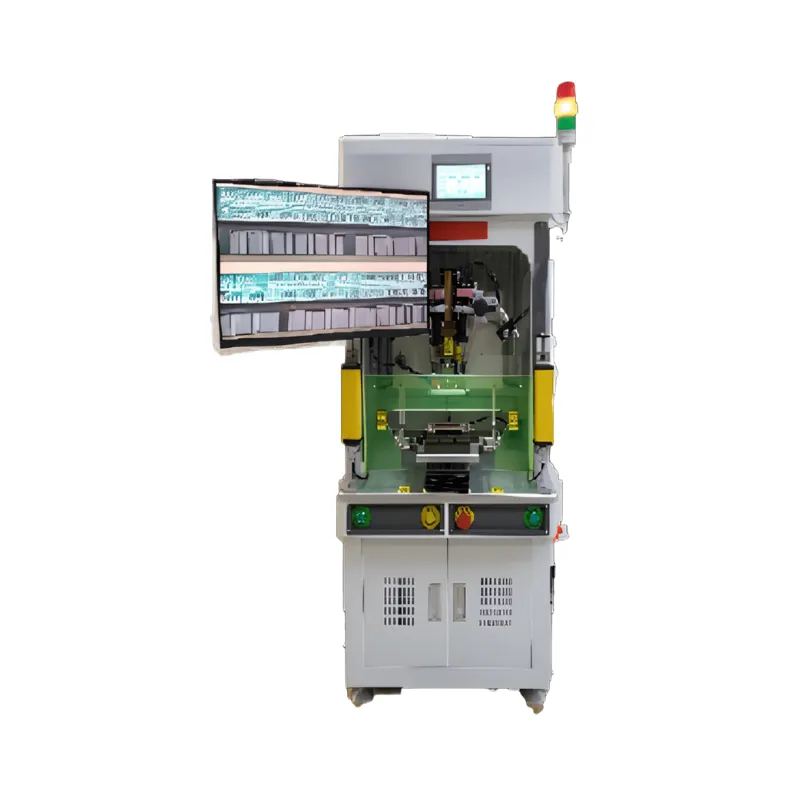
Kimpalan adaptif berpandukan penglihatan.TheMesin pematerian PGRS berpandu penglihatan 3D (stesen berkembar)menggunakan penglihatan 3D untuk mencari pad dan konduktor PCB, mengira penyimpangan kedudukan secara masa nyata, dan menghantar hasilnya ke sistem kawalan utama, yang menyesuaikan penjajaran kimpalan dengan sewajarnya. Reka bentuk stesen berkembar membolehkan pemuatan dan kimpalan bertindih untuk penghantaran, dan mesin ini menyokong proses pra-penyolderan untuk aplikasi yang memerlukan konduktor pra-tin. Themesin penyolderan PGRS sebarisMemperluaskan keupayaan yang sama ke dalam aliran sebaris berterusan: pemuatan automatik, pengecaman penglihatan, pembetulan penyimpangan konduktor, kimpalan, dan pemunggahan automatik — pemeriksaan penglihatan disematkan dalam setiap kitaran dan bukannya dilakukan secara berasingan di hilir.
Keseragaman terma untuk kawasan kimpalan yang luas.Penjajaran hanyalah separuh daripada kualiti sambungan; Separuh lagi adalah haba. Pada permukaan kimpalan yang lebar — seperti papan litar format besar PCIE dan CEM — pemanasan tidak sekata di seluruh bar menyebabkan bahagian sejuk dan sambungan yang tidak sekata. Mijointmesin penyolderan bar panas berkuasa tinggimengatasi masalah ini dengan pengoptimuman struktur dan kawalan suhu rintangan setempat yang tepat, mencapai keseimbangan terma merentasi muka kimpalan yang lebar supaya sambungan dipematerikan secara seragam dalam satu operasi.
Membina Sistem Kualiti Gelung Tertutup untuk Menghapuskan Isu Kimpalan
Kawalan kualiti kimpalan yang paling berkesan adalah gelung tertutup: pengukuran mempengaruhi proses, dan proses ini menghasilkan pengukuran baru. Seni bina gelung tertutup yang praktikal untuk kualiti sambungan solder merangkumi empat lapisan:
- Pengesahan pra-proses.Sebelum haba digunakan, penglihatan mengesahkan bahawa konduktor dan pad ada dan diletakkan dengan betul. Ketidaksejajaran — kecacatan paling murah untuk diperbaiki — diperbetulkan sebelum ia menjadi sendi.
- Penyesuaian dan pemantauan dalam proses.Semasa kimpalan, peralatan mengukur geometri bahagian sebenar (melalui pengiraan penyimpangan penglihatan 3D) dan menyesuaikan penjajaran; parameter pemanasan dikawal dan dipantau supaya setiap sambungan menerima profil terma yang dimaksudkan.
- Pemeriksaan selepas proses.Selepas kimpalan, pemeriksaan yang sesuai dengan risiko kecacatan — pemeriksaan geometri untuk ciri permukaan, pengambilan sampel sinar-X untuk integriti dalaman — mengesahkan hasil sebelum produk bergerak ke hilir.
- Maklum balas dan pembetulan.Keputusan pemeriksaan dianalisis untuk mencari trend. Pergerakan dalam geometri sendi menunjukkan kembali kepada pemakanan atau penjajaran; Corak sendi sejuk menunjukkan parameter pemanasan. Membetulkan punca di hulu menutup gelung dan mengelakkan kecacatan berulang.
Kilang yang melaksanakan struktur ini berhenti menganggap kecacatan penyolderan sebagai kejadian rawak yang perlu dikesan dan mula menganggapnya sebagai isyarat proses yang perlu dihapuskan. Manfaat kompaun ialah pulangan medan yang lebih sedikit: sambungan yang dikimpal dengan betul pada kali pertama, disahkan dalam kitaran, dan dijejaki sepanjang proses.
Kriteria Pemilihan Utama
Apabila membandingkan pendekatan dan peralatan pemeriksaan sambungan solder, nilai perkara berikut:
- Perlindungan kecacatan berbanding profil kecacatan sebenar anda.Senaraikan jenis kecacatan yang sebenarnya dihasilkan oleh proses anda (daripada analisis data hasil dan pulangan), kemudian sahkan teknologi calon mengesannya. Sistem dengan liputan permukaan yang cemerlang tidak membantu jika kerugian anda datang dari ruang kosong dalaman.
- Integrasi dengan proses kimpalan.Sistem yang mengukur sebelum dan semasa kimpalan mencegah kecacatan; sistem yang hanya memeriksa kemudian menyusunnya. Peralatan kimpalan berpandukan penglihatan yang melakukan pengiraan penyimpangan 3D dan penjajaran adaptif menangani ketidaksejajaran di puncanya.
- Kelajuan dan impak masa kitaran.Pemeriksaan yang tertanam dalam kitaran mesin menambah liputan tanpa menambah masa kitaran. Sahkan bahawa kadar pengeluaran pemeriksaan sepadan atau melebihi kadar pengeluaran barisan anda.
- Kebolehulangan dan prestasi panggilan palsu.Minta data mengenai kebolehulangan pengukuran dan kadar penolakan palsu. Sistem yang menandakan sendi yang baik membazirkan tenaga kerja dan menghakis kepercayaan operator.
- Keupayaan proses peralatan kimpalan itu sendiri.Pemeriksaan tidak dapat mengimbangi proses kimpalan yang tidak stabil. Nilai kawalan terma platform kimpalan (contohnya, kawalan suhu rintangan setempat yang tepat untuk kawasan kimpalan yang luas) bersama ciri pemeriksaannya — kualiti sambungan bermula dengan peralatan kimpalan.
- Kesalinghubungan data.Keputusan pemeriksaan yang dimasukkan ke dalam rekod pengeluaran menyokong kebolehkesanan dan analisis trend; Stesen pemeriksaan terasing kehilangan nilai ini.
Mengapa Memilih Penyelesaian Pemeriksaan Sambungan Pateri Mijoint
Mijoint mengintegrasikan pengukuran gred pemeriksaan secara langsung ke dalam peralatan pemateriannya, jadi kualiti sambungan dilindungi pada titik penciptaan dan bukannya diperiksa selepas kejadian:
- TheMesin pematerian PGRS berpandu penglihatan 3D (stesen berkembar)mengesan pad dan konduktor PCB dalam 3D, mengira penyimpangan kedudukan secara masa nyata, dan menghantar keputusan ke sistem kawalan utama untuk kimpalan penjajaran adaptif — dengan produktiviti dua stesen dan sokongan untuk proses pra-penyolderan.
- Themesin penyolderan PGRS sebarismenyediakan penentuan kedudukan visi 3D dan kimpalan adaptif yang sama dalam konfigurasi sepenuhnya sebaris — pemuatan automatik, pengecaman penglihatan, pembetulan penyimpangan konduktor, kimpalan, dan pemunggahan automatik dalam satu proses berterusan.
- Themesin penyolderan bar panas berkuasa tinggimenyelesaikan cabaran pemanasan kawasan luas pada papan litar format besar PCIE dan CEM, dengan pengoptimuman struktur dan kawalan suhu rintangan tempatan yang tepat yang mengekalkan keseimbangan haba merentasi muka kimpalan untuk sambungan satu laluan yang seragam.
Di seluruh platform ini, keupayaan pemeriksaan bukanlah stesen bolt-on — ia adalah sebahagian daripada proses kimpalan itu sendiri, mengukur dan membetulkan pada setiap kitaran. Jika produk anda melibatkan keperluan kimpalan melebihi konfigurasi standard ini, Mijoint juga menyediakan peralatan yang disesuaikan berdasarkan lukisan produk dan keperluan proses anda —hubungi pasukan kamiuntuk meminta penyelesaian yang disesuaikan.
Kesimpulan
Memilih sistem pemeriksaan sambungan solder yang tepat bermula dengan kecacatan anda: peta mod kegagalan yang sebenarnya dihasilkan oleh proses anda, kemudian pilih teknologi — atau gabungan teknologi — yang mengesannya pada titik paling awal. Ingat bahawa AOI 2D mengesahkan apa yang kelihatan, pengukuran 3D menambah ketinggian dan membolehkan panduan pra-kimpalan, dan sinar-X mendedahkan apa yang dalaman. Yang paling penting, berikan perhatian kepada pemeriksaan yang diintegrasikan ke dalam proses kimpalan itu sendiri: penjajaran berpandukan penglihatan, pembetulan penyimpangan masa nyata, dan pemanasan terkawal mencegah kebanyakan kecacatan sendi sebelum ia wujud.
Jika anda sedang menilai peralatan kimpalan dengan keupayaan pemeriksaan bersepadu dan memerlukan penyelesaian yang dikonfigurasikan mengikut produk dan keperluan kualiti khusus anda,hubungi pasukan kejuruteraan Mijointuntuk meminta cadangan peralatan yang disesuaikan. Untuk mengetahui lebih lanjut tentang keupayaan penyolderan syarikat dan pengalaman industri, lawatiTentang Mijointhalaman.



