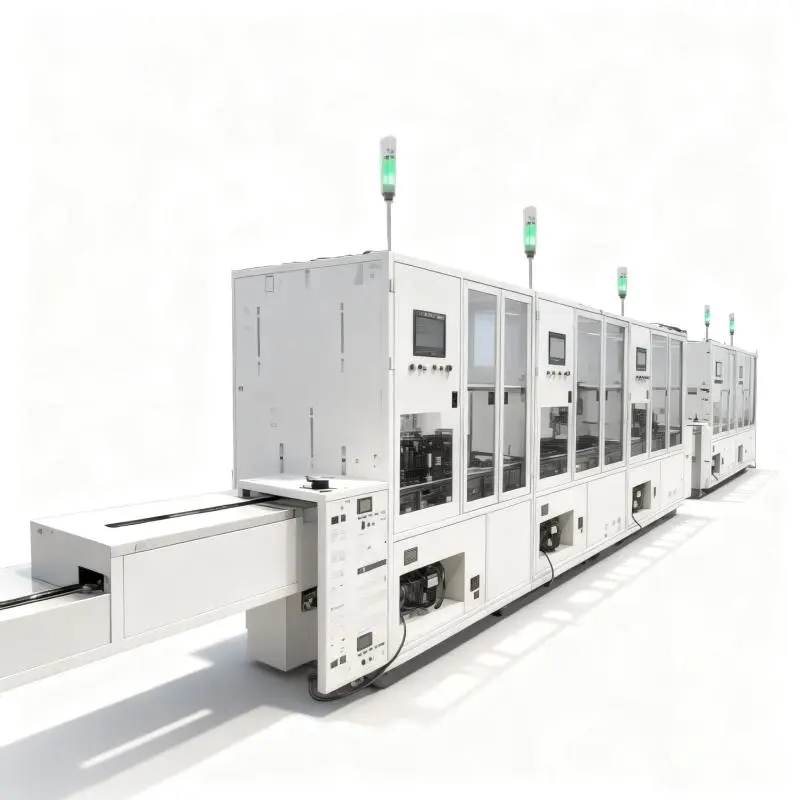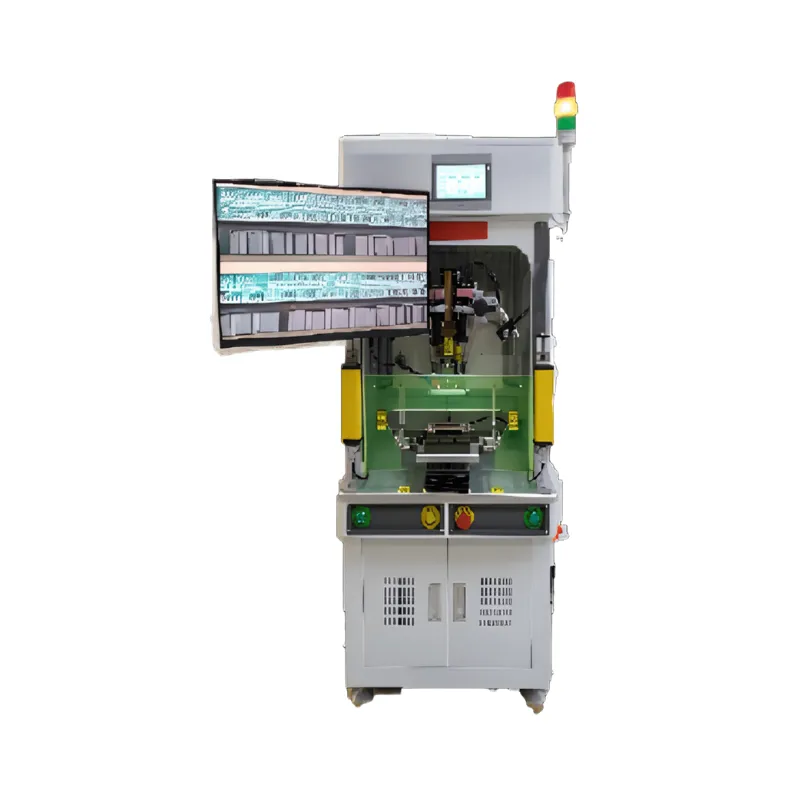
Peralatan pemasangan automatik sudah mengukur, mengawal, dan menilai hampir segala yang dilakukannya — kitaran demi kitaran, unit demi unit. Persoalan yang membezakan kilang berprestasi tinggi daripada yang lain ialah sama ada data itu dikumpul dan digunakan, atau sama ada ia lenyap di dalam pengawal setiap mesin. Pengumpulan data mesin untuk peralatan automasi adalah amalan merekodkan parameter proses, kiraan pengeluaran, hasil pemeriksaan, dan status peralatan secara automatik, memindahkannya ke sistem pusat, dan mengubahnya menjadi keputusan. Jika dilakukan dengan baik, ia menukar masa henti yang tidak dirancang dan keputusan pengurusan buta kepada operasi yang dipantau, boleh diramal, dan sentiasa bertambah baik. Panduan ini menerangkan bagaimana ia berfungsi, data apa yang perlu dikumpul, teknologi mana yang membawanya, dan cara melaksanakannya secara automatik.
Apakah Pengumpulan Data Mesin?
Pengumpulan data mesin adalah penangkapan automatik maklumat yang dijana oleh peralatan pengeluaran — nilai proses, rekod peristiwa, hasil kualiti, dan isyarat status — dan pemindahannya ke sistem di mana ia boleh disimpan, dilihat, dan dianalisis. Perkataan "automatik" membawa kebanyakan kepentingan: data bergerak dari satu mesin ke sistem lain tanpa operator menulis apa-apa, mengeksport fail secara manual, atau memasukkan semula nombor.
Skop ini merangkumi beberapa keluarga data:data proses(parameter yang dikawal oleh setiap stesen, seperti suhu, tekanan, dan kedudukan),data pengeluaran(kiraan, masa kitaran, keadaan mesin),data kualiti(keputusan pemeriksaan penglihatan, pengukuran elektrik, keputusan lulus/gagal), dandata kesihatan peralatan(penggera, kerosakan, dan isyarat status yang meramalkan kegagalan). Pada talian automatik moden, semua ini sudah wujud dalam sistem kawalan peralatan — pengumpulan data adalah tindakan memberikannya ke tempat yang berguna untuk pergi. Talian automatik penyediaan wayar Mijoint, sebagai contoh, dilengkapi dengan pemantauan video dan pemantauan jauh sebagai standard, dengan kebolehkesanan data pengeluaran automatik dan antara muka data standard untuk menyambung ke MES atau platform web yang dibangunkan sendiri oleh syarikat: laluan pengumpulan adalah sebahagian daripada reka bentuk mesin, bukan tambahan.
Masalah Utama: Masa Henti Tidak Dirancang, Tiada Penyelenggaraan Ramalan, dan Keputusan Pengeluaran Buta
Apabila data mesin tidak dikumpul, tiga masalah mendominasi kehidupan harian operasi pengeluaran.
Masa Henti Tidak Dirancang
Tanpa data status berterusan, masalah peralatan akan muncul dengan menghentikan barisan. Amaran dan kerosakan yang akan muncul dalam sistem pemantauan sebagai trend — stesen mengambil masa yang semakin lama setiap kitaran, kerosakan sensor berselang-seli, parameter yang bergerak ke hadnya — kekal tidak kelihatan sehingga ia menjadi gangguan. Dan kerana tiada apa yang direkodkan, bedah siasat selepas setiap keruntuhan bermula dari tekaan tentang apa yang berlaku sebelum itu.
Tiada Penyelenggaraan Ramalan
Penyelenggaraan ramalan, pada asasnya, adalah amalan data: ia memerlukan rekod sejarah bagaimana mesin berfungsi sebelum kegagalan lalu untuk mengenal pasti tandatangan yang sama terlebih dahulu. Mesin yang tidak merekod apa-apa tidak boleh diramalkan; Ia hanya boleh diselenggara mengikut kalendar — yang sama ada membazirkan hayat komponen yang diganti terlalu awal atau berisiko kegagalan komponen yang diganti terlalu lewat. Kilang tanpa data peralatan terkunci dalam kedua-dua ralat serentak, merentasi setiap mesin di lantai.
Keputusan Pengeluaran Buta
Apabila pengurus membuat keputusan tentang pengambilan kakitangan, penjadualan, penambahbaikan OEE, atau kapasiti tanpa data yang dikumpul, mereka membuat keputusan berdasarkan tanggapan dan laporan akhir syif yang ketinggalan. Stesen mana yang sebenarnya mengehadkan output landasan? Adakah kualiti berkurang pada syif malam? Adakah resipi semalam berubah membantu atau merugikan? Tanpa data mesin, persoalan ini diselesaikan melalui pendapat — dan program penambahbaikan terhenti kerana kesannya tidak dapat diukur.
Data Apa yang Boleh Dihasilkan oleh Peralatan Automasi?
Data yang tersedia adalah lebih luas daripada apa yang dimanfaatkan oleh kebanyakan kilang. Satu barisan automatik yang dilengkapi dengan instrumen yang baik menghasilkan:
- Kiraan pengeluaran dan data kitaran.Unit yang disiapkan setiap syif dan setiap jam, masa kitaran setiap stesen, dan kadar sebenar berbanding kapasiti reka bentuk — asas pengukuran OEE.
- Parameter proses.Nilai terkawal di sebalik setiap unit: profil suhu dan tekanan penyolderan, tetapan penyisipan laser, dimensi pembentukan dan pemangkasan — data yang menerangkanmengapasebuah unit menjadi seperti yang berlaku.
- Kualiti dan hasil pemeriksaan.Hasil pemeriksaan penglihatan, nilai ujian elektrik seperti pengukuran rintangan sentuhan Kelvin empat wayar, dan keputusan lulus/gagal, setiap satu dikaitkan dengan unit dan stesen yang menghasilkannya.
- Penggera dan rekod kerosakan.Apa yang berhenti, bila, dengan mesej apa — bahan mentah untuk analisis masa henti dan penyelenggaraan ramalan.
- Data identiti unit dan kebolehjejakan.Rekod per unit — contohnya, data pemeriksaan yang disimpan pada kod dua dimensi yang ditandakan laser — yang menghubungkan setiap ukuran di atas kepada produk tertentu.
- Status visual.Pemantauan video barisan, berguna untuk pengawasan segera dan diagnosis jauh.
Sebagai ilustrasi konkrit tentang apa yang dikumpulkan data: Barisan pemasangan fleksibel B901 Mijoint direka untuk kadar penggunaan peralatan melebihi 90% dan hasil melebihi 98%.Rekod pengeluaran dan kualiti boleh membantu mengesahkan angka ini, menjejaki prestasi dari masa ke masa, dan menyiasat penyimpangan. Pengumpulan data menyokong analisis prestasi, manakala penggunaan sebenar dan hasil juga bergantung pada peralatan, proses, bahan, dan keadaan operasi.
Kaedah Pengumpulan Data: OPC UA, SECS/GEM, dan Gerbang IoT
Beberapa pendekatan standard memindahkan data dari peralatan ke sistem, dan kebanyakan pelaksanaan sebenar menggabungkannya:
- Sambungan pengawal secara langsung.PLC dan PC industri menyimpan data paling kaya, dan protokol moden yang dibina untuk komunikasi industri — OPC UA adalah yang paling meluas — mendedahkannya kepada sistem peringkat tinggi dalam bentuk berstruktur dan didokumentasikan. Ini adalah laluan pilihan untuk parameter proses dan rekod acara.
- SECS/GEM.Dalam persekitaran peralatan bersebelahan semikonduktor, piawaian SECS/GEM mentakrifkan bagaimana mesin melaporkan peristiwa, data, dan penggera kepada sistem hos; Di mana hos kilang menjangkakannya, sokongan peralatan untuk standard mengelakkan penyesuaian tersuai.
- Antara muka data standard dan platform web.Peralatan yang menawarkan antara muka data standard yang didokumentasikan — seperti talian penyediaan wayar Mijoint, yang disambungkan ke MES atau ke platform web yang dibangunkan sendiri oleh syarikat — boleh membekalkan kedua-dua sistem kilang dan platform yang lebih ringan, yang berguna apabila pelancaran penuh MES masih berlangsung.
- Pintu masuk IoT.Bagi peralatan yang tidak mempunyai sambungan asli, peranti gateway merapatkan jurang: ia menggunakan protokol mesin di satu sisi dan rangkaian di sisi lain, menggabungkan beberapa mesin menjadi satu aliran huluan.
- Pemantauan video.Saluran pelengkap: pemantauan video jauh membolehkan jurutera melihat apa yang data katakan dan apa yang mesin lakukan dalam pandangan yang sama, yang memendekkan diagnosis dengan ketara.
Prinsip pemilihan adalah memilih apa yang disokong oleh peralatan secara asli. Mesin dengan antara muka piawai terbina dalam mengumpul data dengan lebih boleh dipercayai berbanding yang disesuaikan melalui penukar yang dipasang dengan baut, kerana model data direka dari sumber dan bukannya direka secara terbalik.
Penyimpanan Data dan Seni Bina
Data yang dikumpul memerlukan destinasi, dan seni bina biasanya mempunyai lapisan. Nilai proses frekuensi tinggi sering kali berada terlebih dahulu dalam storan sejarah atau siri masa yang dioptimumkan untuk penulisan pantas dan pengekalan yang lama. Rekod peringkat unit — identiti, hasil pemeriksaan, data kebolehlacakan — tergolong berada dalam platform MES atau kualiti, dikunci kepada pengecam unit supaya rekod boleh diambil setiap produk. Paparan agregat — papan pemuka OEE, trend hasil, ringkasan amaran — berada di atas, menyampaikan papan pemuka kepada pengurus dan laporan kepada pelanggan.
Dua peraturan praktikal memastikan seni bina kekal sihat. Pertama,memelihara identiti unit hujung ke hujung: data yang kehilangan kaitannya dengan produk menjadi statistik, manakala data yang mengekalkannya kekal sebagai bukti.Kedua, automasikan pertukaran data: sama ada peralatan menghantar rekod ke sistem pusat atau sistem mengambilnya secara automatik, pemindahan tidak sepatutnya bergantung kepada pengendali mengeksport fail. Tentukan bila rekod dipindahkan dan bagaimana pemindahan yang gagal dikesan dan dicuba semula, supaya data pengeluaran kekal tersedia dan lengkap.
Keputusan penyimpanan juga mempunyai dimensi masa. Data proses dan amaran yang digunakan untuk analitik penyelenggaraan memerlukan sejarah yang mencukupi untuk merangkumi variasi bermusim dan campuran produk; rekod kualiti peringkat unit mesti disimpan untuk tempoh yang ditetapkan oleh perjanjian pelanggan anda; dan data papan pemuka sering boleh digabungkan dan diringkaskan tanpa kehilangan nilai keputusan. Memutuskan pengekalan secara sengaja — daripada membiarkan storan berkembang sehingga menjadi masalah kos, atau membuang rekod yang diminta oleh juruaudit kemudian — adalah sebahagian daripada menganggap data sebagai aset pengeluaran. Apabila jumlah bertambah, seni bina harus diskalakan dengan menambah storan dan pengiraan di belakang antara muka yang sama, bukan dengan mereka bentuk semula lapisan koleksi yang sudah digunakan oleh peralatan.
Menukar Data kepada Tindakan: Analitik dan Aplikasi
Pengumpulan hanya membayar sendiri apabila data memacu tindakan. Aplikasi bernilai tertinggi, mengikut urutan kematangan kasar:
- OEE dan analisis masa rehat.Membandingkan masa pengeluaran yang dirancang dan sebenar, serta menyusun punca pemberhentian mengikut kekerapan dan tempoh, memberitahu anda dengan tepat di mana usaha penambahbaikan patut — menggantikan perdebatan tradisional tentang "di mana kerugian" dengan pengukuran.
- Analitik hasil dan kecacatan.Mengaitkan hasil pemeriksaan dengan parameter proses mendedahkan korelasi: tetapan penanggalan mana yang mendahului kecacatan konduktor, profil penyolderan mana yang mendahului kegagalan sambungan. Inilah laluan dari memadam kebakaran ke penalaan proses.
- Kebolehkesanan dan pengekangan yang pantas.Apabila kecacatan ditemui, rekod per unit mengenal pasti skop yang terjejas dalam beberapa minit — perbezaan antara tindakan yang disasarkan dan kuarantin menyeluruh.
- Penyelenggaraan ramalan. Sejarah amaran dan trend parameter menyokong pemantauan keadaan dan membantu pasukan mengenal pasti isu berulang. Dengan sejarah kegagalan yang mencukupi dan penunjuk yang disahkan, ia juga mungkin menyokong penyelenggaraan ramalan, membolehkan beberapa intervensi dirancang sebelum kegagalan.
- Pemantauan dan sokongan jarak jauh.Dengan data video dan status yang boleh diakses dari jauh, pembekal peralatan dan jurutera kilang boleh mendiagnosis isu bersama tanpa menunggu lawatan tapak — salah satu manfaat praktikal pemantauan jauh yang dibina dalam talian penyediaan wayar Mijoint.
Cara Melaksanakan Pengumpulan Data Mesin untuk Menyelesaikan Titik Buta Operasi
Pelaksanaan berjaya apabila ia dilaksanakan dengan titik buta tertentu dan bukannya dicuba sebagai satu projek besar:
- Mulakan dengan keputusan.Senaraikan soalan operasi yang anda tidak dapat jawab sekarang — stesen sesak sebenar, perbezaan hasil syif ke syif, punca masa henti atas — dan kumpulkan data yang diperlukan oleh keputusan tersebut terlebih dahulu.
- Inventori apa yang peralatan anda sudah hasilkan.Kebanyakan mesin moden sudah merekod jauh lebih banyak daripada yang mereka dedahkan. Tentukan, mesin demi mesin, antara muka yang ditawarkan oleh setiap satu dan data apa yang dibawanya.
- Tutup pulau-pulau dulu.Peralatan tanpa antara muka standard adalah tempat titik buta anda berada; Utamakan sambungan tersebut, menggunakan gateway atau antara muka asli, sebelum melanjutkan analitik.
- Jadikan muat naik secara automatik.Konfigurasikan pemindahan data berterusan yang dimulakan mesin supaya pengumpulan bertahan dalam syif yang sibuk — langkah eksport manual adalah di mana projek pengumpulan mati secara senyap.
- Kekalkan identiti unit sepanjang masa.Di mana peralatan menyokong pengenalan setiap unit — seperti kod bertanda laser dengan data pemeriksaan yang disimpan ke MES — gunakan ia supaya data anda kekal sebagai bukti dan bukannya statistik.
- Bina papan pemuka yang benar-benar digunakan oleh orang.Meter terakhir — daripada data yang disimpan hingga skrin yang diperiksa penyelia setiap pagi — menentukan sama ada pengumpulan mengubah tingkah laku.
Mengapa Memilih Peralatan Sedia Data Mijoint
Mijoint membina pengumpulan data ke dalam peralatan pemasangan automatiknya sebagai reka bentuk standard. ThePenyediaan wayar MCIO talian automatikdanTalian automatik penyediaan wayar CDFPgabungkan keseluruhan rantaian proses penyediaan wayar dengan pemantauan video, pemantauan jauh, penjejakan data pengeluaran automatik, dan antara muka data standard untuk sambungan MES atau platform web. TheBarisan pemasangan fleksibel B901menyimpan hasil pemeriksaan penglihatan CCD dan pengukuran rintangan sentuhan Kelvin empat wayar LLCR dalam MES dengan kod unit bertanda laser — dan prestasi kejuruteraannya, melebihi 90% penggunaan dan melebihi 98% hasil, adalah tepat jenis hasil yang dikumpul oleh data untuk kelihatan dan boleh diselenggara. Themesin penyolderan bar panas berkuasa tinggimenutup gelung suhu dan tekanan penyolderan dengan maklum balas sensor, menjana data proses yang sistem pengumpulan anda dibina untuk menangkap.
Jika keperluan peralatan atau data anda melebihi konfigurasi standard ini,hubungi pasukan kamiuntuk membincangkan talian automatik yang disesuaikan dengan seni bina data yang diperlukan oleh operasi anda.
Kesimpulan
Pengumpulan data mesin untuk peralatan automasi adalah perbezaan antara memiliki mesin automatik dan memahaminya. Data sudah wujud dalam setiap talian moden — parameter proses, rekod kitaran, keputusan pemeriksaan, amaran, kebolehkesanan setiap unit. Mengumpulnya secara automatik melalui antara muka standard, menyimpannya berdasarkan identiti unit, dan bertindak ke atasnya melalui analisis OEE, analitik hasil, dan penyelenggaraan ramalan menukar masa henti yang tidak dirancang kepada penyelenggaraan terurus dan keputusan buta kepada keputusan yang diukur.
Pilih peralatan yang direka untuk melaporkan dirinya sendiri — mesin dengan pemantauan terbina dalam, kebolehjejakan, dan antara muka data standard — dan projek pengumpulan menjadi konfigurasi dan bukannya pembinaan. Jika anda merancang untuk membawa pengumpulan data mesin ke talian automatik anda,hubungi pasukan kejuruteraan Mijointuntuk meminta cadangan peralatan yang disesuaikan, atau lawatiTentang Mijointhalaman untuk mengetahui lebih lanjut tentang peralatan automasi sedia data syarikat.