Apabila masalah kualiti timbul — pemulangan lapangan, aduan pelanggan, penemuan audit — soalan pertama yang dihadapi setiap pengeluar adalah sama: unit mana yang terjejas, dan apa sebenarnya yang berlaku semasa pengeluaran? Jika soalan itu mengambil masa berhari-hari untuk dijawab, atau langsung tidak dapat dijawab, kos kecacatan asal berganda. Kebolehkesanan pengeluaran untuk barisan pemasangan automatik adalah disiplin merekod, unit demi unit, setiap maklumat yang diperlukan untuk menjawabnya dalam beberapa minit. Panduan ini menerangkan apa maksud kebolehlacakan dalam amalan, masalah yang diselesaikan, bagaimana model data kebolehlacakan disusun, teknologi pemangkal yang terlibat, dan cara membina penjejakan kualiti hujung ke hujung pada barisan pemasangan automatik.
Apakah Kebolehkesanan Pengeluaran?
Kebolehlacakan pengeluaran adalah keupayaan untuk membina semula sejarah lengkap mana-mana produk individu: komponen dan bahan yang dimasukkan ke dalamnya, mesin dan stesen mana yang memprosesnya, parameter proses yang digunakan, dan keputusan pemeriksaan yang direkodkan — semuanya dikaitkan dengan identiti unik untuk unit tersebut.
Di barisan pemasangan automatik, kebolehkesanan bukanlah aktiviti berasingan yang digabungkan ke dalam pengeluaran. Peralatan ini sudah menjana kebanyakan data yang diperlukan sebagai hasil sampingan daripada pengoperasian: data kitaran PLC, parameter proses, keputusan pemeriksaan penglihatan, pengukuran ujian. Kebolehkesanan ialah amalan menangkap data tersebut bagi setiap unit, mengaitkannya dengan pengecam unit, dan menyimpannya dalam bentuk yang boleh diambil semula — biasanya MES atau platform data yang setara. Jika dilakukan dengan baik, kebolehlacakan menukar barisan pengeluaran daripada mesin yang menghasilkan produk kepada sistem yang juga mendokumentasikannya, secara automatik dan tanpa menambah tenaga kerja.
Masalah Utama: Tiada Kebolehkesanan Punca Akar, Skop Penarikan Balik Terlalu Meluas, dan Kegagalan Audit Pelanggan
Alasan untuk kebolehlacakan bangunan menjadi paling jelas apabila anda melihat tiga kegagalan yang sering dialami oleh pengeluar tanpa kebolehlacakan tersebut.
Tiada Kebolehkesanan Punca Utama
Apabila unit rosak ditemui, tugas pertama adalah memahami apa yang salah: stesen mana, peralihan mana, parameter mana, kumpulan bahan masuk yang mana. Tanpa rekod per unit, siasatan ini bergantung pada memori operator dan tekaan peringkat kelompok. Punca yang disyaki tidak dapat disahkan atau dihapuskan, jadi tindakan pembetulan menyasarkan sasaran yang luas, dan mod kegagalan yang sama berulang. Ketiadaan kebolehkesanan punca utama adalah apa yang menjadikan kecacatan terpencil menjadi kecacatan berulang.
Skop Penarikan Balik Terlalu Luas
Apabila masalah tidak dapat diselesaikan kepada unit tertentu, satu-satunya tindak balas selamat adalah mengkuarantin segala yang mungkin terjejas. Jika anda hanya tahu bahawa kecacatan yang disyaki berlaku "pada suatu masa dalam seminggu pengeluaran," setiap unit dari minggu itu adalah disyaki — tanpa mengira sama ada ia dibina pada mesin yang sama, dengan lot bahan yang sama, atau pada syif yang sama. Pengekangan menyeluruh bermakna menolak produk yang baik, mengganggu jadual penghantaran, dan menyerap kos untuk kecacatan yang mungkin tidak wujud dalam unit yang dikekalkan. Kebolehkesanan yang tepat mengecilkan penahanan kepada unit yang berkongsi ciri yang disyaki.
Kegagalan Audit Pelanggan
Dalam elektronik dan rantaian bekalan yang saling berhubung, pelanggan semakin banyak mengaudit sistem kualiti pembekal mereka, dan kebolehlacakan adalah antara perkara pertama yang mereka kaji. Pembekal yang tidak dapat menunjukkan rekod peringkat unit — pengenalpastian, data proses, hasil pemeriksaan, dan kaitannya — menimbulkan risiko sistemik tidak kira betapa baiknya metrik kualiti semasa. Audit yang gagal melambatkan kelayakan, mencetuskan pengawasan luar biasa, dan dalam bidaan yang kompetitif boleh melebihi harga yang menguntungkan.
Model Data Kebolehjejakan: Data Komponen, Proses, dan Pemeriksaan
Kebolehkesanan praktikal dibina berdasarkan tiga kategori data, semuanya dikunci kepada pengecam unit unik:
- Data komponen.Apa yang dimasukkan ke dalam unit: nombor lot bahan, kumpulan komponen, pengecam pembekal, dan tarikh penerimaan. Inilah dimensi yang menjadikan penahanan tepat — jika lot bahan mentah yang disyaki dikenal pasti, kebolehkesanan memberitahu anda dengan tepat unit siap mana yang menggunakannya.
- Proses data.Apa yang dilakukan pada unit: stesen mana yang dilalui, dalam urutan apa, dengan parameter proses apa — contohnya, tetapan penanggalan laser, profil suhu dan tekanan penyolderan, serta dimensi pembentukan yang direkodkan pada setiap langkah.
- Data pemeriksaan.Apa yang disahkan tentang unit ini: keputusan pemeriksaan penglihatan, nilai ujian elektrik seperti pengukuran rintangan sentuhan, dan hasil pemeriksaan akhir, setiap satu dikaitkan dengan stesen dan masa ia diambil.
Pengenal unit adalah benang yang menghubungkan ketiga-tiganya bersama. Ia boleh berupa kod bar, kod matriks data, tag RFID, atau nombor siri yang diberikan semasa kemasukan talian dan dibawa — secara fizikal atau logik — melalui setiap stesen. Keputusan reka bentuk bukanlah mudah: pengecam mesti bertahan dalam setiap proses yang dilalui produk, atau rantaian rekod akan terputus tepat di tempat yang paling diperlukan.
Bagaimana Kebolehkesanan Berfungsi pada Barisan Pemasangan Automatik
Pada talian automatik yang direka dengan baik, aliran kebolehlacakan kelihatan seperti berikut: unit menerima pengecamnya semasa pemuatan; semasa bergerak melalui setiap stesen, PLC atau sistem kawalan stesen membaca pengecam tersebut, melaksanakan proses, dan menulis semula rekod proses terhadap pengecam tersebut; stesen pemeriksaan — sistem penglihatan dan peralatan ujian — melampirkan hasilnya dengan cara yang sama; dan rekod yang terkumpul dipindahkan ke MES atau platform data melalui antara muka data standard.
Automasi adalah apa yang menjadikan ini realistik dari segi ekonomi. Satu baris manual boleh mengumpul sebahagian data ini secara manual, tetapi pengumpulan bersaing dengan pengeluaran untuk masa operator, dan rekod yang dimasukkan secara manual adalah perlahan, tidak lengkap, dan mudah mengalami kesilapan.Pada talian automatik, sebahagian besar data boleh dirakam sebagai sebahagian daripada proses pengeluaran: mesin sudah mengawal parameter dan menilai hasil, jadi merekodkannya boleh diintegrasikan dengan kesan minimum terhadap masa kitaran.Inilah sebabnya kematangan kebolehlacakan cenderung menjejak kematangan automasi, dan mengapa pemilihan peralatan harus menganggap keupayaan data sebagai keperluan kelas pertama dan bukannya perkara sampingan.
Dua butiran reka bentuk menentukan sama ada aliran ini kekal dalam amalan. Pertama, pengecam mesti digunakan seawal mungkin pada talian dan mesti bertahan dalam setiap proses berikutnya — kod yang menjadi tidak boleh dibaca selepas penyolderan atau pengendalian memutuskan rantai tepat pada titik di mana rekod paling penting. Kedua, setiap stesen harus dianggap sebagai pengeluar data dengan kontrak yang ditetapkan: ia membaca pengecam, menulis rekodnya, dan mengesahkan penulisan tersebut. Apabila rekod stesen gagal dimuat naik, talian harus menandakan jurang itu serta-merta, kerana lubang dalam rantaian rekod yang ditemui semasa acara kualiti adalah lubang yang ditemui terlalu lewat.
Teknologi Pembolehkan: Kod Bar, RFID, Data PLC, dan MES
Beberapa teknologi bekerjasama untuk memastikan kebolehkesanan di peringkat unit berfungsi:
- Penandaan laser dan kod bar / kod matriks data.Pengenal kekal yang boleh dibaca mesin yang digunakan terus pada produk atau pembawanya. Penandaan laser amat kukuh kerana ia bertahan selepas pengendalian seterusnya, dan pada beberapa peralatan pemasangan ia digunakan secara automatik sebagai sebahagian daripada proses — contohnya, kod dua dimensi yang ditandakan laser digunakan semasa pemasangan supaya setiap unit membawa identitinya melalui stesen yang tinggal.
- RFID.Digunakan di mana pengecam perlu dibaca tanpa garis penglihatan atau mesti bergerak pada palet atau kelengkapan dan bukannya pada produk itu sendiri.
- Data PLC dan peralatan.Parameter proses yang telah dikawal oleh pengawal setiap stesen, direkodkan setiap kitaran dan setiap unit.
- Keputusan pemeriksaan penglihatan.Hasil pemeriksaan automatik — pemeriksaan penjajaran, kehadiran/ketiadaan, penilaian penampilan — dilampirkan pada rekod unit dan bukannya disimpan sebagai imej terasing.
- Data ujian elektrik.Nilai yang diukur seperti bacaan rintangan sentuhan Kelvin empat wayar, disimpan setiap unit bersama keadaan ujian mereka.
- Integrasi MES.Platform yang menerima, menyimpan, dan mengindeks semua perkara di atas supaya rekod boleh ditanya mengikut unit, kelompok, tetingkap masa, atau parameter.
Tisu penghubung antara semua ini ialahantara muka data standard. Peralatan yang menggunakan antara muka standard boleh menyerahkan rekodnya terus kepada MES; peralatan yang tidak boleh menjadi pulau, dan setiap pulau dalam barisan itu adalah jurang dalam rantaian kebolehjejakan.
Membina Penjejakan Kualiti Hujung ke Hujung untuk Menyelesaikan Jurang Kebolehlacakan
Penjejakan hujung ke hujung bermakna rantaian rekod tidak terputus dari stesen pertama hingga terakhir — setiap komponen, proses, dan data pemeriksaan unit dikumpul dan dihubungkan. Cara praktikal untuk membinanya adalah dengan mengaudit barisan semasa anda stesen demi stesen dan bertanya tiga soalan pada setiap satu: Adakah stesen ini tahu unit mana yang sedang diusahakan? Adakah ia merekodkan apa yang dilakukannya dan apa yang ditemuinya? Dan adakah rekod itu sampai ke platform pusat secara automatik?
Apabila terdapat jurang, ia biasanya mengambil salah satu daripada tiga bentuk: stesen yang memproses unit tanpa membaca sebarang pengenal; stesen yang keputusannya kekal setempat (instrumen ujian hanya merekod ke memori sendiri); atau penyerahan data yang berlaku secara manual — operator mengeksport fail atau menukar kunci hasil. Setiap satu daripada ini adalah tempat di mana, semasa acara berkualiti, jejak akan menjadi sejuk.
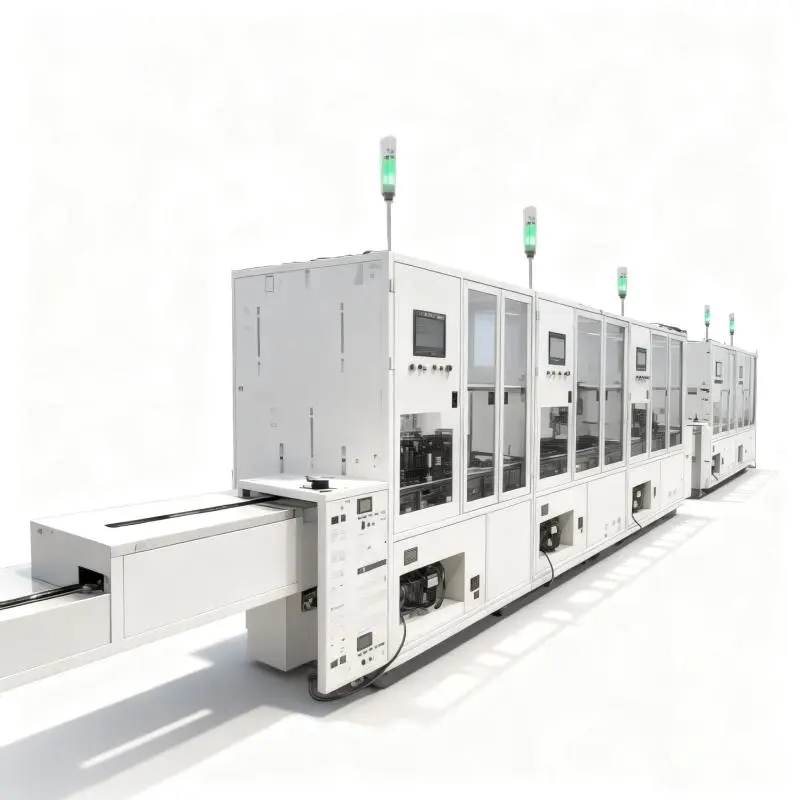
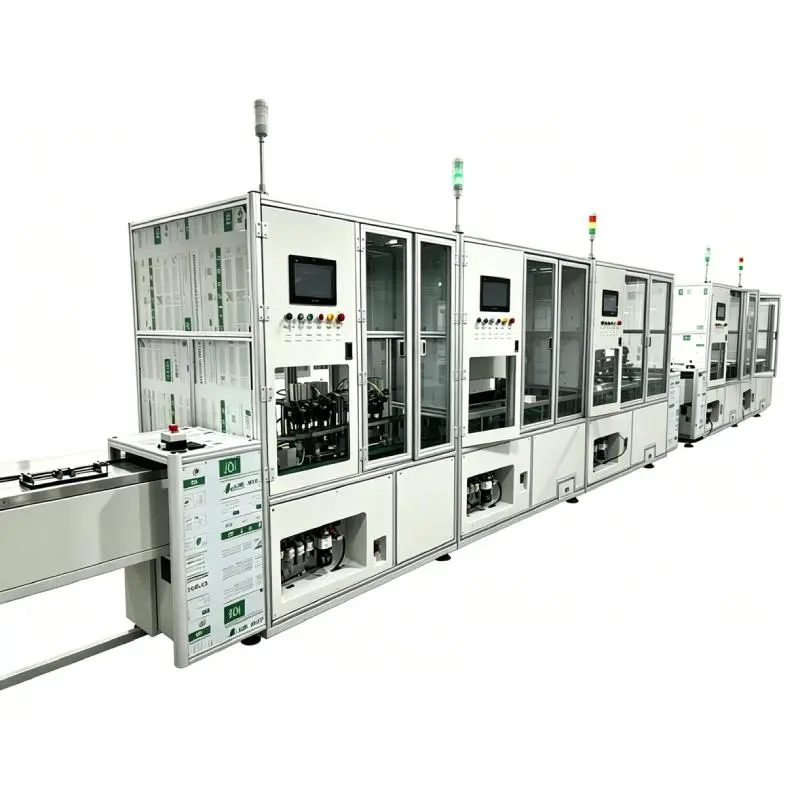
Peralatan pemasangan automatik moden menutup jurang ini secara reka bentuk. Sebagai contoh konkrit, barisan pemasangan fleksibel Mijoint B901 menggunakan kod dua dimensi bertanda laser pada setiap unit semasa proses, kemudian menghubungkan pemeriksaan visi CCD penjajaran terminal dan pengukuran rintangan sentuhan LLCR menggunakan kaedah Kelvin empat wayar — dan menyimpan semua data pemeriksaan dalam MES untuk mencapai kebolehkesanan proses penuh. Keputusan pemeriksaan setiap unit dipautkan kepada pengecamnya, mewujudkan rekod pemeriksaan yang boleh diperoleh dan dijana mesin. Untuk kebolehlacakan pengeluaran yang lebih luas, rekod bahan dan proses juga mesti dipautkan kepada pengecam tersebut jika diperlukan.
Pematuhan dan Piawaian Industri
Keperluan kebolehlacakan bukan ditetapkan sendiri — ia berpunca daripada jangkaan pelanggan dan industri. Sistem kualiti automotif mengharapkan pembekal menunjukkan keupayaan untuk mengasingkan produk yang disyaki mengikut pengeluaran dan lot bahan. Pelanggan elektronik dan interkoneksi semakin menentukan keperluan penyimpanan rekod dan pengenalan unit dalam perjanjian kualiti pembekal mereka. Pelanggan pusat data dan infrastruktur AI, bagi pihak mereka, biasanya memerlukan rekod pemeriksaan dan ujian yang didokumentasikan untuk setiap penghantaran sebagai sebahagian daripada kawalan kualiti masuk.
Implikasi praktikal untuk perancangan barisan ialah skop kebolehkesanan harus ditakrifkan oleh keperluan pelanggan anda dan piawaian yang mengawal pasaran anda, kemudian dilaksanakan dalam model data peralatan. Pemasangan semula kebolehkesanan selepas penemuan audit jauh lebih mahal daripada menentukan keupayaan data apabila talian dibeli — sebab itulah soalan penilaian dalam bahagian seterusnya patut dimasukkan dalam pemilihan peralatan, bukan dalam laporan tindakan pembetulan.
Mengapa Memilih Peralatan Sedia Penjejakan Mijoint
Mijoint mereka bentuk peralatan pemasangan automatik dengan keupayaan penjejakan sebagai asas. TheBarisan pemasangan fleksibel B901menggabungkan penetapan, pembentukan dan pemotongan, pengukuran rintangan sentuhan Kelvin empat wayar LLCR, pemasangan cangkerang, dan pemeriksaan visi CCD bagi penjajaran terminal — dan menyimpan semua data pemeriksaan dalam MES melalui kod dua dimensi bertanda laser untuk kebolehkesanan proses penuh.
Untuk pengeluaran kabel berkelajuan tinggi,Penyediaan wayar MCIO talian automatikdanTalian automatik penyediaan wayar CDFPkedua-duanya menyediakan penjejakan data pengeluaran automatik dengan pemantauan video, dan bersambung ke platform web MES atau Mijoint yang dibangunkan sendiri melalui antara muka data standard. Themesin penyolderan bar panas berkuasa tinggimengawal suhu dan tekanan penyolderan dalam gelung tertutup dengan maklum balas sensor, jadi parameter proses di belakang setiap sambungan dikawal secara aktif — jenis data proses yang sepatutnya ditangkap oleh sistem kebolehjejakan.
Jika produk atau keperluan pelanggan anda memerlukan skop kebolehlacakan melebihi konfigurasi standard ini,hubungi pasukan kamiuntuk membincangkan talian automatik yang disesuaikan dengan seni bina data yang diperlukan oleh sistem kualiti anda.
Kesimpulan
Kebolehlacakan pengeluaran untuk barisan pemasangan automatik dibina daripada tiga elemen: identiti unit unik, penangkapan setiap unit bagi data komponen, proses, dan pemeriksaan, serta pemindahan automatik rekod tersebut ke dalam platform MES atau data. Nilainya muncul tepat pada saat-saat yang paling penting — apabila anda memerlukan punca utama, apabila anda perlu menentukan skop penahanan dengan tepat dan bukannya mengkuarantin seminggu pengeluaran, dan apabila juruaudit pelanggan meminta untuk melihat rekod anda.
Cara paling boleh dipercayai untuk mencapainya adalah dengan membelinya ke dalam peralatan: mesin yang mengenal pasti setiap unit, merekod data proses dan pemeriksaan mereka sendiri, dan menyerahkan rekod tersebut kepada MES anda melalui antara muka standard. Jika anda merancang barisan pemasangan automatik baru dan mahukan kebolehkesanan direka dari awal,hubungi pasukan kejuruteraan Mijointuntuk meminta cadangan peralatan yang disesuaikan, atau lawatiTentang Mijointhalaman untuk mengetahui lebih lanjut tentang keupayaan pemasangan automatik syarikat.